

Hvordan erstatte en drivstoffinjektorlinje?
Bytter ut en drivstoffinjektorlinje involverer fem kjernetrinn: bekreft den riktige spesifikasjonen for erstatningsledning, avlast gjenværende drivstoffsystemtrykk, koble fra den gamle ledningen ved både pumpe-/common-rail-enden og injektorenden ved å bruke en skiftenøkkel med riktig størrelse, installer den nye ledningen for hånd før du drar til unionsmutrene til spesifisert verdi, og kontroller hver tilkobling for lekkasjer etter at du har startet motoren på nytt. Fordi a drivstoffinjektorlinje (også kalt et høytrykks drivstoffinnsprøytningsrør) opererer under ekstremt, raskt syklustrykk, og samsvarer med den nøyaktige trykkvurderingen, diameteren, lengden og bøygeometrien til den originale linjen betyr mye mer enn det gjør for de fleste andre bilrør. Denne guiden går gjennom de vanlige typene drivstoffinjektorlinjer, hvordan de er bygget, hvor hver type brukes, en detaljert sammenligning mellom linjekonfigurasjoner, en fullstendig utskifting og vedlikeholdsprosedyre, og svar på vanlige spørsmål, og gir teknikere, flåteoperatører og delerkjøpere den praktiske detaljen som trengs for å fullføre en sikker, korrekt utskifting.
Vanlige typer drivstoffinjektorlinjer og deres egenskaper
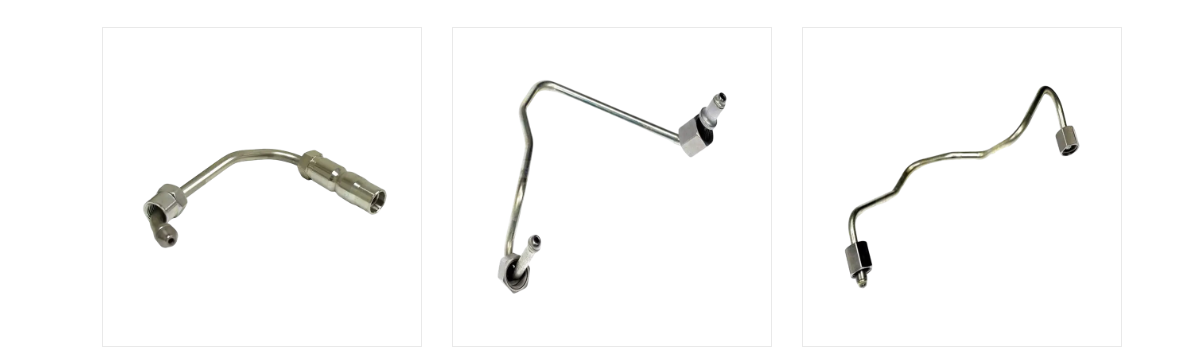
Ikke alle drivstoffinjektorlinjer ser ut eller fungerer på samme måte. Riktig type avhenger av drivstoffinnsprøytningssystemet det betjener, trykket det må tåle, og hvor mye rutefleksibilitet motorrommet tillater. Kortene nedenfor viser konfigurasjonene som oftest oppstår når du kjøper en erstatningslinje.
Common Jernbane høytrykkslinje
En stiv stållinje som forbinder common rail til en individuell injektor, bygget for å tåle de svært høye, raskt pulserende trykkene som brukes i moderne diesel common rail-systemer.
Inline Pump Injector Line
Et individuelt stivt stålrør som går direkte fra en mekanisk inline-injeksjonspumpe til én injektor, typisk for eldre dieselmotordesign uten en felles skinne.
Korrugert fleksibel drivstoffledning
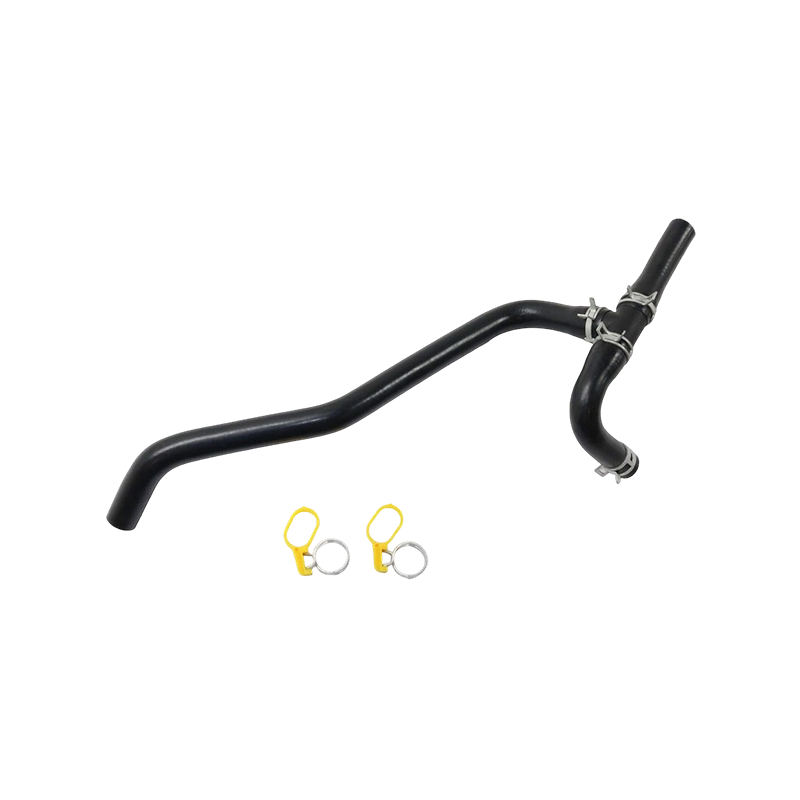
Et fleksibelt korrugert rør som vanligvis brukes i forsynings- eller returkretser med lavere trykk, der dets evne til å bøye seg tilpasser motorbevegelser og vibrasjoner.
Tilpasset CNC-bøyd erstatningslinje
En linje bøyd for å matche en spesifikk motors tredimensjonale ruting, produsert når en direkte utskiftningsdel ikke er tilgjengelig for en eldre eller mindre vanlig motor.
Lavtrykksforsyning / returledning
Bærer drivstoff fra tanken til pumpen eller leder overflødig drivstoff tilbake til tanken, og opererer med langt lavere trykk enn høytrykksledningene på injektorsiden.
Drivstoffinjektorlinjer er konstruert for å tåle en veldig spesifikk trykkomhylling avhengig av drivstoffinjeksjonssystemet de betjener. Eldre mekaniske inline-pumpesystemer opererer vanligvis ved betydelig lavere topptrykk enn moderne common rail-systemer. Spesielt diesel common rail-arkitektur har presset injeksjonstrykket oppover over påfølgende motorgenerasjoner for å forbedre forstøvning og redusere utslipp. Fordi riktig erstatningslinje må vurderes for minst systemets maksimale driftstrykk, er det å forstå hvor en gitt motor sitter på dette trykkspekteret et viktig første skritt før du bestiller en reservedel. Måleren nedenfor illustrerer en omtrentlig posisjon for moderne diesel common rail-systemer innenfor en generell referanseskala på 0 til 250 MPa.
Målenålen sitter innenfor den øvre delen av skalaen, og reflekterer det mye refererte punktet om at moderne diesel common rail-systemer vanligvis opererer ved topptrykk som overstiger 200 MPa. Dette er betydelig høyere enn trykkområdet knyttet til eldre mekaniske in-line injeksjonspumpesystemer, som vanligvis faller i nedre og midtre deler av samme skala. Den praktiske implikasjonen for alle som kjøper en ny drivstoffinjektorlinje er grei: en linje som er klassifisert for et eldre system med lavere trykk bør aldri erstattes med en moderne common rail-motor, selv om de fysiske dimensjonene ser like ut. Produsenter håndterer dette trykkkravet primært gjennom materialvalg og kaldbearbeidingsprosessen beskrevet i neste avsnitt, i stedet for bare å bruke en tykkere vegg på vanlige rør. Det er verdt å merke seg at det nøyaktige topptrykket for en bestemt motormodell alltid bør bekreftes mot motorprodusentens egne spesifikasjoner i stedet for antatt fra en generell referanseskala som denne. Ulike motorgenerasjoner fra samme produsent kan også operere på forskjellige trykknivåer ettersom utslipp og ytelseskrav utvikler seg over tid. Dette er en av grunnene til at utskifting av drivstoffinjektorlinje ikke er en oppgave som passer alle, og hvorfor det er viktigere å matche den eksakte spesifikasjonen til motorvarianten enn å matche med grov fysisk utseende alene. For verksteder som håndterer et bredt spekter av motormodeller, kan det å holde et referanseskjema for vanlige trykkområder etter systemtype redusere risikoen for å installere en undervurdert linje. Fordi en linje som opererer under dens nominelle trykkkonvolutt kan svikte uten tydelige advarselstegn på forhånd, blir denne spesifikasjonskontrollen generelt behandlet som et sikkerhetsrelevant trinn i stedet for en valgfri formalitet. Gjennomgang av denne trykksammenhengen bidrar også til å forklare hvorfor drivstoffinjektorlinjer, i motsetning til mange andre rørdeler til biler, er produsert med relativt trange toleranser og dedikerte trykkklasser i stedet for en enkelt universell design.
Riktig drivstoffinjektorlinje må klassifiseres for den spesifikke trykkklassen til motoren den betjener, siden å erstatte en lavtrykksledning på et moderne common rail-system kan føre til feil.
Hvordan drivstoffinjektorlinjer er bygget: materiale, struktur og arbeidsprinsipp
En drivstoffinjektorlinje er mer enn en enkel slangelengde. Den er vanligvis laget av spesielt utvalgte høyfaste, lavlegerte stålrør, deretter varmebehandlet for å øke dens grunnflytestyrke. Mange høytrykksledninger går deretter gjennom en ekstra kaldbearbeidingsprosess kjent som autofrettage, der røret utsettes for kontrollert indre trykk som forårsaker liten plastisk deformasjon av innerveggen. Når dette trykket er utløst, beholder den indre veggen et lag med gjenværende trykkspenning som må overvinnes av driftstrykk før noen netto strekkspenning bygges opp i materialet, noe som på en meningsfylt måte forbedrer utmattelsesmotstanden og sprengtrykket. Presisjons-CNC-rørbøyeutstyr brukes deretter til å forme den ferdige linjen til den nøyaktige tredimensjonale geometrien som kreves av en spesifikk motor, siden en uoverensstemmende bøyeradius kan konsentrere spenningen på feil punkt langs linjen. Tabellen nedenfor oppsummerer de strukturelle elementene som vanligvis finnes i en stiv høytrykksledning sammenlignet med en fleksibel korrugert linje.
Stiv høytrykkslinjestruktur
| Fleksibel korrugert linjestruktur
|
Tretthetsmotstanden til en drivstoffinjektorlinje bestemmes i stor grad av hvordan stålrøret behandles i stedet for av veggtykkelse alene. Gjentatte høytrykkspulser fra hver injeksjonshendelse legger syklisk stress på den indre veggen av røret, som er der utmattelsessprekker mest sannsynlig oppstår over tid. Varmebehandling kan forbedre stålets grunnstyrke, men den videre kaldbearbeidende autofrettage-prosessen brukes spesielt for å motvirke denne sykliske spenningen. Diagrammet nedenfor viser en illustrerende relativ utmattelseslevetid som sammenligner standardrør, varmebehandlet rør og autofrettasjebehandlet rør.
Som diagrammet viser, er standard stålrør uten ekstra prosessering satt som basislinje for relativ utmattingslevetid i denne illustrasjonen. Varmebehandlet slange viser en moderat forbedring i forhold til grunnlinjen, i samsvar med det generelle ingeniørprinsippet om at varmebehandling øker grunnens flytestyrke og derfor øker spenningsnivået et rør kan tolerere før utmattelsesskader akkumuleres. Autofrettage-behandlede rør viser den største forbedringen blant de tre kategoriene i denne illustrerende sammenligningen, som stemmer overens med hvorfor denne kaldbearbeidingsprosessen er spesifikt assosiert med produksjon av høytrykks drivstoffinjektorlinje i stedet for generell stålrør. Mekanismen bak denne forbedringen er at gjenværende trykkspenning som er igjen i den indre veggen etter autofrettage først må overvinnes ved å operere strekkspenning før noen netto strekkspenning utvikler seg, noe som effektivt øker den praktiske utmattelsesterskelen. Dette er spesielt relevant for injektorlinjer fordi de opplever et svært høyt antall trykksykluser i løpet av en motors levetid, noe som gjør selv en moderat forbedring i tretthetsmotstanden meningsfull i kumulative termer. Det er verdt å behandle dette diagrammet som en illustrerende relativ sammenligning snarere enn en garanti for et spesifikt levetidstall, siden faktisk utmattingsytelse også avhenger av rørdiameter, veggtykkelse, bøyeradius og installasjonskvalitet. En korrekt produsert og korrekt installert autofrettage-behandlet linje forventes generelt å overgå et standardrør med lignende dimensjoner under de samme driftsforholdene, basert på den underliggende materialvitenskapen beskrevet ovenfor. Dette er en av grunnene til at en spesialisert drivstoffinjektorrørprodusent vanligvis behandler dette prosesseringstrinnet som en kjernedel av produksjonen i stedet for en valgfri oppgradering. For kjøpere og verksteder som anskaffer erstatningslinjer kan det være et relevant spørsmål å bekrefte at en leverandør bruker denne typen prosessering på høytrykkslinjer, atskilt fra linjens grunnleggende dimensjonale spesifikasjoner. Å forstå denne produksjonsdetaljen bidrar også til å forklare hvorfor et generisk stålrør, selv et med samsvarende ytre dimensjoner, ikke anses som en passende erstatning for en spesialbygd drivstoffinjektorlinje i høytrykksapplikasjoner.
Autofrettage kaldbearbeiding og presisjon CNC-bøyning er det som gir en spesialbygd drivstoffinjektorlinje sin utmattelsesmotstand, og derfor er et generisk stålrør ikke en passende erstatning.
Applikasjonsscenarier og nøkkelvalgskriterier for drivstoffinjektorlinjer
Drivstoffinjektorlinjer brukes på tvers av et bredt spekter av diesel- og direkteinjeksjonsapplikasjoner. Dieselmotorer for passasjerer og lette lastebiler med common rail-systemer er avhengige av korte, nøyaktig bøyde høytrykkslinjer som føres gjennom et tettpakket motorrom. Kraftige lastebil- og landbruksdieselmotorer bruker ofte lengre linjer med mer kompleks bøygeometri for å nå injektorer plassert over et større sylinderhode. Marine dieselmotorer og industrielle generatorsett bruker ofte linjer med større diameter vurdert for kontinuerlige driftssykluser i stedet for intermitterende bilbruk. Bensinsystemer med direkteinnsprøytning bruker også dedikerte høytrykkslinjer, men typisk ved lavere topptrykk enn diesel common rail-systemer.
Når de velger eller anskaffer en ny drivstoffinjektorlinje, arbeider kjøpere vanligvis gjennom et konsistent sett med kriterier før de legger inn en bestilling hos en produsent eller leverandør:
- Tilsvarer eller overskrider ledningens trykkklassifisering motorsystemets maksimale driftstrykk?
- Stemmer den ytre diameteren og veggtykkelsen med den originale utstyrsspesifikasjonen?
- Gjengir bøygeometrien og den totale lengden den opprinnelige rutingen riktig?
- Stemmer endebeslagene og tetningskjeglevinkelen til pumpe- og injektorportene som kobles til?
- Er rørmaterialet og behandlingen (varmebehandling, autofrettage) i samsvar med høytrykksbruk?
- Kan produsenten eller grossisten støtte gjentatte bestillinger med konsekvent dimensjonsnøyaktighet for behov for flåte eller flere enheter?
Drivstoffinjektorslangene opplever ikke et konstant, jevnt trykk under motordrift; i stedet svinger trykket raskt når hver injeksjonshendelse åpner og lukker injektoren. Dette pulsasjonsmønsteret gjentas mange ganger per sekund ved typiske motorhastigheter, og plasserer gjentatte belastningssykluser på linjen og dens endebeslag. Å velge en linje som kun er vurdert for gjennomsnittlig driftstrykk, i stedet for topptrykket som nås under hver puls, vil gi en betydelig redusert sikkerhetsmargin. Ingeniører som vurderer design av injeksjonssystem ser vanligvis på trykkpulsasjonsformen, ikke bare et enkelt topptall, for å forstå reelle driftsforhold langs linjen. Områdediagrammet nedenfor viser et illustrerende trykkpulsasjonsmønster over en injeksjonssyklus for kontekst.
Det skraverte områdediagrammet viser at trykket øker kraftig under selve injeksjonshendelsen, noe som gjenspeiler den korte perioden da drivstoff presses gjennom injektordysen ved maksimalt systemtrykk. Utenfor dette injeksjonsvinduet legger trykket i ledningen seg mot en relativt jevnere grunnlinje knyttet til common rail- eller pumpens holdetrykk. Dette mønsteret gjentas kontinuerlig mens motoren går, noe som betyr at injektorlinjen opplever et veldig høyt antall av disse trykksyklusene over normale driftstimer. Den praktiske betydningen av dette pulsasjonsmønsteret er at linjens nominelle trykkspesifikasjon må ta hensyn til toppen av hver puls, ikke bare et gjennomsnittstrykk over syklusen. Dette er også en del av hvorfor utmattelsesmotstand, diskutert i forrige seksjon, er en så viktig designhensyn spesielt for drivstoffinjektorlinjer, siden linjen i hovedsak er utsatt for et kontinuerlig syklisk belastningsmønster i stedet for et enkelt statisk trykk. Variasjoner i motorturtall og belastning endrer også frekvensen, og til en viss grad formen, til dette pulsasjonsmønsteret, siden injeksjonstiming og varighet justeres for å matche drivstoffbehovet. En linje som er korrekt klassifisert og behandlet for sin tiltenkte trykkklasse, er utformet for å tolerere dette pulsasjonsmønsteret over motorens forventede serviceintervall. Hvis en linje har vært underspesifisert eller har utviklet utmattelsesskader på grunn av alder eller en produksjonsfeil, er denne gjentatte pulseringen ofte mekanismen som til slutt fører til en sprekk eller svikt ved et spenningskonsentrasjonspunkt som en bøy eller tilpasningsforbindelse. Dette pulsasjonsdrevne spenningsmønsteret er også relevant for det tidligere punktet om trykkvurdering: en linje som virker tilstrekkelig basert på et gjennomsnittlig trykktall alene kan fortsatt være underdimensjonert i forhold til det faktiske topppulstrykket den vil oppleve under drift. Å gjenkjenne denne forskjellen er nyttig kontekst når man sammenligner spesifikasjonsark for forskjellige injektorlinjealternativer under et valg eller en erstatningsbeslutning.
Å velge riktig drivstoffinjektorlinje avhenger av å matche trykkklassifisering, dimensjoner og bøygeometri til det eksakte motorsystemet, ikke bare den generelle brukskategorien.
Drivstoffinjektorlinjetyper: Detaljert sammenligning
Tabellen nedenfor sammenligner de tre konfigurasjonene som er mest relevante for en erstatningsbeslutning: den stive høytrykksstållinjen, den fleksible korrugerte linjen og en tilpasset CNC-bøyd erstatningslinje produsert når en hyllevare ikke er tilgjengelig.
| Dimensjon | Stiv høytrykkslinje | Fleksibel korrugert linje | Tilpasset CNC-bøyd linje |
|---|---|---|---|
| Primær bruk | Pumpe/skinne-til-injektor høytrykkslevering | Lavtrykks forsynings-/returkretser | Direkte erstatning for utgåtte OEM-linjer |
| Typisk trykkområde | Ofte 100–250 MPa | Forholdsvis lavt trykk | Matchet med original systemvurdering |
| Material | Lavlegert stål, varmebehandlet, autofrettage-behandlet | Korrugert metall eller forsterket fleksibelt rør | Samme stålprosess som stiv linje, spesialbøyd |
| Fleksibilitet | Stiv, fast geometri | Bøyer for å absorbere vibrasjoner og bevegelse | Stiv, produsert til en spesifisert geometri |
| Installasjonspresisjon nødvendig | Høy, nøyaktig bøyning og lengdetilpasning kreves | Moderat | Høy, må gjengi original ruting |
| Typisk feilpunkt | Bøy eller monteringsforbindelse under utmatting | Korrugeringsvegg eller krympet beslag | Bøy eller monteringsforbindelse under utmatting |
Ikke hvert punkt langs en drivstoffinjektorlinje opplever samme mengde stress under motordrift. Rette deler av røret fordeler generelt trykkrelatert spenning relativt jevnt langs lengden. Bøyeseksjoner, derimot, konsentrerer ekstra spenning ved den ytre radius av kurven, siden rørveggen er tynnere og geometrisk mer kompleks ved en bøy enn langs en rett bane. Beslagsforbindelser introduserer sin egen spenningskonsentrasjon på grunn av tetningskongeometrien og klemkraften fra unionsmutteren. Varmekartet nedenfor viser en illustrerende relativ spenningsindeks over disse tre rørsonene under tre motorbelastningsforhold.
| Rørsone | Inaktiv | Delvis belastning | Full last |
|---|---|---|---|
| Rett seksjon | 2 | 4 | 6 |
| Bøy seksjon | 3 | 6 | 9 |
| Passende tilkobling | 3 | 5 | 8 |
Varmekartet viser relativ spenning økende fra tomgang mot full belastning over alle tre rørsonene, noe som følger direkte av høyere injeksjonstrykk og hyppigere injeksjonshendelser forbundet med høyere motorbelastning. Innenfor hver belastningstilstand viser bøyeseksjonen konsekvent en høyere relativ spenningsindeks enn den rette seksjonen, noe som illustrerer hvorfor bøyegeometri og bøyeradius behandles som viktige designdetaljer i stedet for tilfeldige rutevalg. Beslagsforbindelser viser også forhøyet relativ spenning sammenlignet med rette seksjoner, men generelt noe lavere enn bøyeseksjonen i denne illustrerende sammenligningen, noe som gjenspeiler den konsentrerte, men lokaliserte spenningen ved et gjenget koblingspunkt. Ved full belastning viser alle tre sonene sine høyeste verdier i dette illustrerende mønsteret, i samsvar med den tidligere diskusjonen om trykkpulseringstopp under hver injeksjonshendelse under høyere drivstoffbehov. Dette mønsteret hjelper til med å forklare hvorfor utmattingsrelaterte feil i drivstoffinjektorlinjer er mer vanlig rapportert ved bøyningsplasseringer og monteringsforbindelser enn langs en uforstyrret rett del av røret. For produsenter er dette en del av begrunnelsen for å bruke presisjons CNC-bøyeutstyr som kan produsere en konsistent, gradvis bøyeradius i stedet for en skarp eller ujevn bøyning som vil konsentrere spenningen ytterligere på det punktet. For verksteder som utfører en utskifting, er dette mønsteret også en praktisk påminnelse om å inspisere bøyeområder og monteringsforbindelser nøye for eventuelle tegn på overflateskade, korrosjon eller tidligere overstramming før man antar at en ledning fortsatt kan repareres. Det forsterker ytterligere hvorfor en erstatningslinje bør reprodusere den opprinnelige bøygeometrien i stedet for å bruke en skarpere eller strammere bøy som en løsning under installasjonen, siden endring av bøyeradiusen kan endre spenningskonsentrasjonsmønsteret vist her. Å behandle dette varmekartet som et illustrativt ingeniørmønster i stedet for et målt resultat for noen spesifikke motor-, verksteder- og utstyrsoperatører kan fortsatt bruke det generelle sone-for-sone-forholdet til å prioritere inspeksjonspunkter under rutinemessig vedlikehold.
Bøyeseksjoner og monteringsforbindelser bærer konsekvent mer belastning enn rette seksjoner, og det er grunnen til at erstatningslinjer bør reprodusere den opprinnelige bøyegeometrien i stedet for en feltmodifisert snarvei.
Veiledning for utskifting og vedlikehold: Hvordan skifte ut en drivstoffinjektorlinje på en sikker måte
Følgende sekvens skisserer den generelle prosessen for å erstatte en drivstoffinjektorlinje. Nøyaktige trinn, dreiemomentverdier og trykkavlastningsprosedyrer skal alltid bekreftes mot den spesifikke motor- eller utstyrsprodusentens servicedokumentasjon før arbeidet startes.
- Bekreft riktig erstatningslinjespesifikasjon, inkludert trykkklassifisering, diameter, lengde og bøygeometri, mot OEM-referansen eller servicehåndboken.
- Avlast gjenværende drivstoffsystemtrykk ved å følge motorprodusentens spesifiserte prosedyre før du kobler fra en høytrykksledning.
- Koble fra batteriet eller isoler det elektriske systemet som en generell forholdsregel før du arbeider i nærheten av drivstoffsystemet.
- Løsne og fjern unionsmutrene både ved pumpe-/skinneenden og injektorenden ved å bruke riktig størrelse mutter eller kråkefotnøkkel for å unngå å avrunde beslagene.
- Trekk forsiktig tilbake den gamle linjen uten å tvinge den mot tilstøtende komponenter, og legg merke til dens opprinnelige ruting og bøyningsorientering.
- Inspiser tetningskjegleoverflatene ved både injektor- og pumpe-/skinneportene for skade før du installerer den nye ledningen.
- Plasser den nye ledningen for hånd først, rett inn tetningskjeglene rett før du trer omslagsmutrene for å unngå kryssgjenging.
- Trekk til hver unionsmutter til verdien spesifisert av motor- eller linjeprodusenten, og unngå både under- og overstramming.
- Koble til batteriet igjen og følg produsentens spesifiserte startprosedyre for å sette drivstoffsystemet under trykk igjen.
- Start motoren på tomgang og kontroller visuelt hver ny tilkobling for drivstofflekkasje før du setter kjøretøyet eller utstyret tilbake til normal drift.
- Kontroller dreiemomentet på hver beslag på nytt etter en kort driftsperiode, siden innledende termisk sykling noen ganger kan kreve en oppfølgingskontroll.
Å skaffe en erstatningslinje som matcher den originale utstyrsgeometrien er ofte den vanskeligste delen av denne prosessen, spesielt for eldre eller mindre vanlige motormodeller der en hyllevare ikke er tilgjengelig. NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD., etablert på grunnlag av den tidligere Ningbo Xingxin Metal Products Factory som ble grunnlagt i 1995, er en produsent av drivstoffinjektorlinje og bilrørtilpasningsfabrikk lokalisert i Wanhou, Zhanqi Town, Yinzhou District, Ningbo, som opererer fra et anlegg på omtrent 022,300 kvadratmeter som dekker ca. fabrikkareal. Selskapets produksjonsoppsett inkluderer ti CNC helautomatiske rørbøyemaskiner, storskala loddeovns samlebånd, hydraulisk intern formingsutstyr, en 800-tonns hydraulisk vannekspansjonsmaskin, automatiske lasersveisere, sveiseroboter og storskala maskineringssentre, støttet av et internt forsknings- og testlaboratorium. Denne typen CNC-bøynings- og formingsevne gjør at en leverandør av drivstoffinjektorrør kan reprodusere en spesifikk motors tredimensjonale ruting nøyaktig, noe som er direkte relevant når en erstatningslinje må matche den opprinnelige bøyegeometrien i stedet for å bli tilpasset fra en generisk rett lengde. For flåteoperatører, verksteder og utstyrsprodusenter som kjøper erstatningslinjer i volum, kan samarbeid med en etablert rørprodusent eller grossist for biler bidra til å sikre konsistent dimensjonsnøyaktighet på tvers av gjentatte bestillinger.
En sikker utskifting av drivstoffinjektorslangen avhenger av å avlaste systemtrykket først, matche den eksakte originalspesifikasjonen, og dreie hver tilkobling til produsentens spesifiserte verdi.
Ofte stilte spørsmål om bytte av drivstoffinjektorlinje
Hva er riktig prosedyre for å bytte ut en drivstoffinjektorlinje?Bytter ut en fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
Må jeg avlaste drivstoffsystemet før jeg fjerner en injektorslange?Ja, resttrykk kan forbli i et høytrykks drivstoffsystem selv etter at motoren er slått av, så det er en standard forholdsregel å følge produsentens spesifiserte trykkavlastningsprosedyre før du kobler fra en injektorledning. Å hoppe over dette trinnet kan skape en sikkerhetsrisiko gitt trykket involvert i common rail og lignende høytrykks drivstoffsystemer. |
Kan en drivstoffinjektorslange bøyes eller omformes under installasjonen?Drivstoffinjektorlinjer er konstruert og CNC-bøyd til en spesifikk geometri, og å omforme eller tvinge en linje under installasjon kan introdusere spenningskonsentrasjoner eller overflateskader som ikke ble tatt med i den opprinnelige designen. Hvis en erstatningslinje ikke samsvarer med den nødvendige rutingen, er det vanligvis den mer pålitelige tilnærmingen å finne en korrekt bøyd erstatning i stedet for å endre en eksisterende linje i felten. |
Hvilket dreiemoment skal brukes når du installerer en ny drivstoffinjektorlinje?Dreiemomentverdier for injektorlinjes skjøtemutre varierer etter monteringsstørrelse, gjengetype og motorprodusentens spesifikasjoner, så den gjeldende servicehåndboken eller produsentens dreiemomentdiagram bør brukes for det nøyaktige tallet i stedet for et generelt estimat. Både under- og overstramming kan skape pålitelighetsproblemer, og derfor behandles matching av spesifisert momentverdi som et viktig trinn i utskiftingsprosessen. |
Hvordan vet jeg om en drivstoffinjektorledning må byttes i stedet for å repareres?Synlig sprekkdannelse, korrosjon, deformasjon eller drivstofflekkasje rundt en sving eller monteringsforbindelse er vanlige indikatorer på at en ledning bør erstattes i stedet for å repareres, siden disse ledningene opererer under kontinuerlig høytrykkssykling som reparasjonsmetoder generelt ikke er designet for å tåle pålitelig. Enhver linje som viser skade nær et spenningskonsentrasjonspunkt, for eksempel en bøy eller beslag, blir vanligvis behandlet som en erstatningskandidat i stedet for en reparasjonskandidat. |
Hva bør et verksted eller en grossist se etter når de kjøper nye drivstoffinjektorlinjer fra en produsent?Kjøpere ser vanligvis på produsentens evne til å matche den originale bøygeometrien og trykkvurderingen nøyaktig, sammen med produksjonskapasitet og konsistens på tvers av gjentatte bestillinger for behov for flåte eller flere enheter. Gjennomgang av en leverandørs produksjonsutstyr og kvalitetsprosess, for eksempel CNC-bøyningsnøyaktighet og materialsporbarhetspraksis, kan være en nyttig del av å evaluere en drivstoffinjektorrørprodusent eller -grossist for pågående innkjøp. |
Bytter ut en fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
Våre hovedprodukter
 Kontakt oss
+86-138 0586 3066
+86-574 8840 6311
 Produkter
 Send en e-post
 Mobil
Opphavsrett ©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. Alle rettigheter reservert.
 Kinas Premium Automotive Tube Factory
Tilpasset forsyning av rørfittings til biler
personvern